
Cuivre C1100 (Cu-ETP) : propriétés, utilisations et équivalences internationales
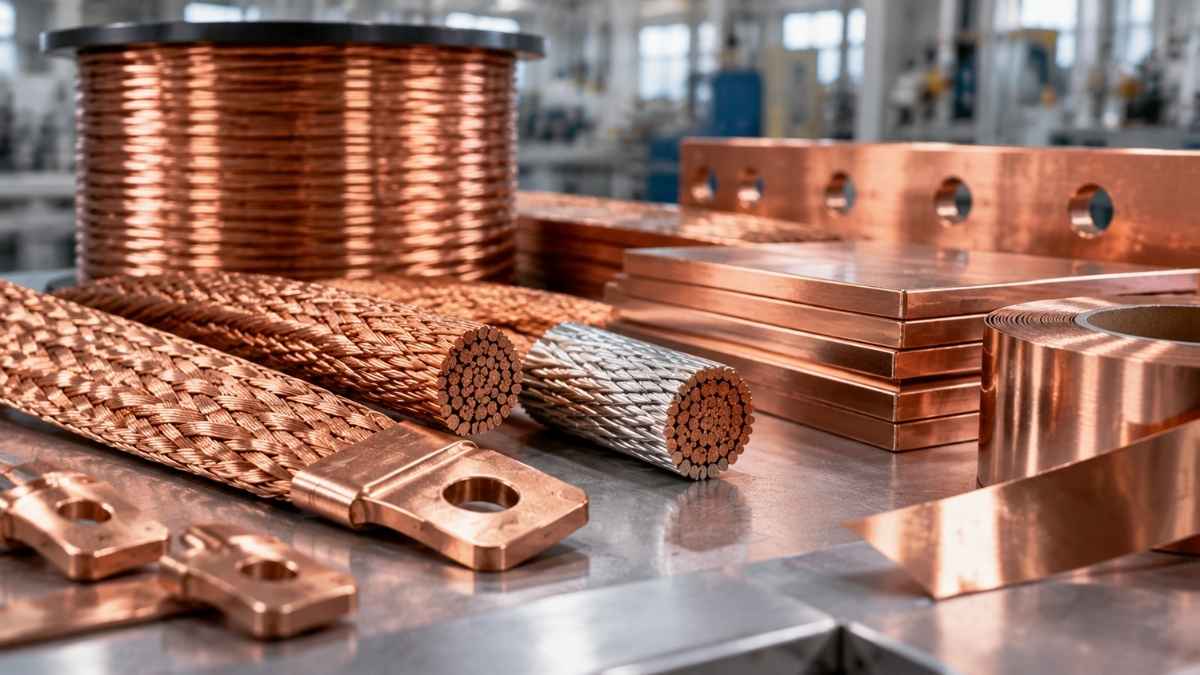
Une tresse flexible en cuivre peut sembler être un composant simple. C’est du cuivre, regroupé, avec des terminaux. Mais derrière une tresse capable de supporter 30 ans de flexions répétées dans une armoire électrique, ou de conduire 2 000 A dans le jeu de barres d’une sous-station sans point chaud, il existe sept étapes de processus enchaînées dans lesquelles chaque décision — calibre du fil, sens du tressage, type de terminaison — a des conséquences directes sur le comportement en service.
Cet article décrit le processus complet, tel qu’il est réalisé dans une usine européenne, ainsi que les variables techniques contrôlées à chaque étape.
Matière première : fil de cuivre C1100
Le point de départ est un fil de cuivre électrolytique C1100 (Cu-ETP) fourni en bobines de grande capacité. La matière première arrive dans des calibres standard — généralement entre 8 et 10 mm de diamètre — et fait l’objet d’un contrôle à réception : certificat de composition (99,90 % Cu minimum), vérification de la conductivité (100 % IACS), inspection visuelle de la surface et essai de traction pour confirmer l’état métallurgique.
Lorsque l’application l’exige, le fil est spécifié étamé dès l’origine : revêtu par immersion dans un bain d’étain avec une épaisseur typique de 2–5 μm. L’étamage peut être appliqué sur le fil épais avant le tréfilage ou sur le fil final ; chaque option présente des avantages et des compromis qui sont déterminés selon les spécifications du client.
Étape 1 — Tréfilage du fil
Le fil épais de départ ne peut pas être directement tressé. Il doit être réduit jusqu’au calibre du fil individuel — généralement entre 0,10 mm et 0,50 mm selon l’application — en le faisant passer à travers une série de filières en diamant ou en carbure de tungstène dont les ouvertures présentent des diamètres progressivement plus petits.
Le tréfilage est effectué sur des machines multipasses (tréfileuses de 15 à 25 passes) avec un refroidissement continu par émulsion. Chaque passe réduit la section de 15–20 % et durcit le matériau par déformation plastique. À la fin du processus, le cuivre est écroui à froid et a perdu de sa ductilité — il nécessite un traitement ultérieur.
Étape 2 — Recuit des fils
Les fils tréfilés sont soumis à un recuit dans un four continu ou à cloche, sous atmosphère contrôlée (azote ou gaz de craquage) afin d’éviter l’oxydation. Les températures se situent dans une plage de 400–600 °C pendant des durées calculées afin d’obtenir la ductilité finale requise.
Le recuit restaure la structure cristalline du cuivre, élimine l’écrouissage dû à la déformation et ramène l’allongement à 30–50 %. C’est cette étape qui permet à la tresse finale de supporter des centaines de milliers de cycles de flexion sans se fissurer.
Étape 3 — Câblage ou toronnage
Les fils individuels recuits sont regroupés en petits faisceaux — appelés « brins » ou « torons » — à l’aide de machines de câblage. Un toron typique regroupe entre 7 et 37 fils avec un pas de câblage calculé (longueur d’hélice par tour) qui détermine la flexibilité et la compacité du faisceau.
Le pas de câblage est une variable critique. Un pas court offre une plus grande flexibilité mais réduit la section effective, car les fils parcourent une plus grande distance. Un pas long offre une plus grande section effective mais moins de flexibilité. Pour les connexions équipotentielles dans les armoires électriques, les pas courts sont privilégiés ; pour les tresses de grande section soumises à peu de flexions, les pas longs sont préférés.
Étape 4 — Tressage
Les torons sont acheminés vers la tresseuse, la machine qui donne son nom au produit. Une tresseuse industrielle dispose de fuseaux rotatifs (généralement 16, 24, 32 ou 48 fuseaux), chacun portant une bobine de toron. Les fuseaux tournent dans deux directions opposées, formant un tissage hélicoïdal croisé autour d’un axe central.
Trois caractéristiques finales dépendent du tressage :
- Densité de tressage, mesurée en croisements par centimètre. Plus la densité est élevée, plus la tresse est compacte et stable dimensionnellement, mais également plus rigide.
- Angle de tressage, qui détermine le rapport entre la longueur de la tresse et la longueur de fil utilisée.
- Sens de tressage (S ou Z, selon l’inclinaison), qui peut être important dans les applications soumises à la torsion.
Étape 5 — Mise en forme selon la géométrie finale
La tresse sort de la tresseuse avec une section circulaire. Pour de nombreuses applications, cette géométrie est définitive — il s’agit de la construction typique des tresses rondes.
Lorsque le client nécessite une autre géométrie, la tresse passe par un processus de mise en forme :
- Aplatissement par rouleaux pour obtenir des tresses plates, avec un rapport largeur/épaisseur compris entre 3:1 et 10:1
- Mise au carré par rouleaux de formage pour produire des tresses carrées empilables
- Formage tubulaire avec un noyau intérieur creux pour des tresses spiralées offrant une grande flexibilité multiaxiale
La mise en forme est réalisée à froid et ajoute un certain durcissement résiduel qui doit être compensé lors du dimensionnement.
Étape 6 — Terminaison : soudage, sertissage ou fusion des terminaux
Une tresse sans terminaux a peu d’applications pratiques. Les extrémités doivent être équipées de connexions afin de pouvoir être boulonnées au jeu de barres, à l’équipement ou à l’élément récepteur. Il existe trois techniques principales :
Sertissage. Un terminal en cuivre — généralement étamé — est placé sur l’extrémité dénudée de la tresse et compacté à l’aide d’une presse hexagonale ou carrée. Le terminal déforme mécaniquement les fils jusqu’à obtenir un contact étroit. Il s’agit de la méthode la plus rapide et la plus économique, qui couvre la majorité des applications industrielles standard.
Soudage par résistance ou induction. Une chaleur localisée est appliquée à l’ensemble tresse + terminal jusqu’à ce qu’un apport d’étain ou de brasure à l’argent fonde et crée une liaison métallurgique. Cette méthode est plus lente, mais elle permet d’obtenir une liaison présentant une résistance électrique plus faible et sans risque de desserrage sous l’effet des vibrations.
Fusion du terminal (cold welding / fusion). Dans les tresses de grande section, les fils situés à l’extrémité sont fusionnés entre eux afin de former un bloc solide faisant office de terminal intégré. Celui-ci peut ensuite être usiné ou percé. Cette solution offre la résistance de contact minimale possible et est spécifiée dans les connexions spéciales à fort courant.
Étape 7 — Isolation et protection (optionnel)
Lorsque l’application l’exige, la tresse terminée est isolée avec une gaine thermorétractable, un tube en PVC, du silicone ou des matériaux spécifiques selon la classe thermique requise. Il s’agit du processus de fabrication des connexions isolées et des tresses destinées aux environnements présentant un contact humain ou un risque d’arc électrique.
Pour les applications CEM, il est possible de fabriquer des tresses de blindage dans lesquelles la tresse elle-même est installée comme blindage sur un câble existant.
Étape 8 — Contrôle qualité et essais
Chaque lot fabriqué fait l’objet d’essais avant expédition. Les essais habituels sont :
- Résistance électrique mesurée en micro-ohms entre les terminaux, comparée à la valeur théorique selon la section et la longueur
- Essai de traction de l’ensemble tresse-terminal, avec une charge minimale selon la norme applicable
- Essai de flexion sur des cycles répétés pour les tresses destinées aux applications dynamiques
- Essai d’échauffement sous passage du courant nominal, en vérifiant que la température stabilisée ne dépasse pas les limites
- Inspection visuelle et dimensionnelle de 100 % du lot
Sur demande, des certificats sont délivrés avec les résultats individuels de chaque tresse — obligatoire dans le ferroviaire, la défense et certaines applications énergétiques.
Normes applicables
Les tresses flexibles en cuivre sont fabriquées et testées conformément à différentes normes selon le secteur :
- UNE-EN 13600 — Cuivre et alliages de cuivre. Fils en cuivre pour usages électriques
- UNE-EN 60228 — Conducteurs de câbles isolés
- NF C 20-540 — Norme française applicable au secteur ferroviaire
- DIN 46440 / 46441 — Cosses de câble serties
- NFF 61-020 — Ferroviaire français
Questions fréquentes
Quelle est la durée de vie d’une tresse flexible en cuivre en service ?
Dans des conditions nominales et avec un dimensionnement correct, une tresse flexible présente une durée de vie équivalente à celle de l’équipement dans lequel elle est installée — 20 à 40 ans sont des valeurs courantes dans les armoires électriques et les sous-stations.
Peut-on réparer une tresse endommagée ?
Le terminal peut être remplacé s’il est détérioré. Si la tresse présente des fissures ou des fils cassés par fatigue, elle doit être entièrement remplacée — elle n’est pas réparable.
Quelle est la différence entre une tresse et un câble flexible ?
Une tresse possède des fils tissés selon un motif hélicoïdal croisé (construction de « tresseuse »). Un câble flexible possède des fils câblés selon une hélice parallèle (construction de « câbleuse »). La tresse est plus compacte et plus stable dimensionnellement ; le câble flexible est plus flexible par unité de section.
Pourquoi certaines tresses sont-elles étamées et d’autres non ?
L’étamage protège le cuivre contre l’oxydation et facilite l’étamage des terminaisons. Il est spécifié dans les environnements humides, les atmosphères salines ou en présence de composés soufrés. Dans les installations intérieures en environnement sec, le cuivre nu convient parfaitement.
Peut-on fabriquer des tresses sur mesure ?
Oui. La section, la longueur, le type de terminal, l’isolation et la finition sont personnalisables. Chez Masfarné, la fabrication est réalisée sur commande selon le cahier des charges technique du client.
Conclusion et prochaine étape
Derrière chaque tresse flexible se trouvent huit étapes de processus où une décision technique correcte se traduit par un composant qui dure des décennies, tandis qu’une décision incorrecte entraîne une défaillance prématurée. Chez Masfarné, nous fabriquons depuis plus de 40 ans des tresses flexibles et des connexions spéciales selon des cahiers des charges techniques, avec des contrôles individuels par lot et une capacité de personnalisation complète.
Vous avez besoin d’une tresse flexible fabriquée sur mesure ? Parlez-nous de votre projet


