
Cobre C1100 (Cu-ETP): propiedades, usos y equivalencias internacionales
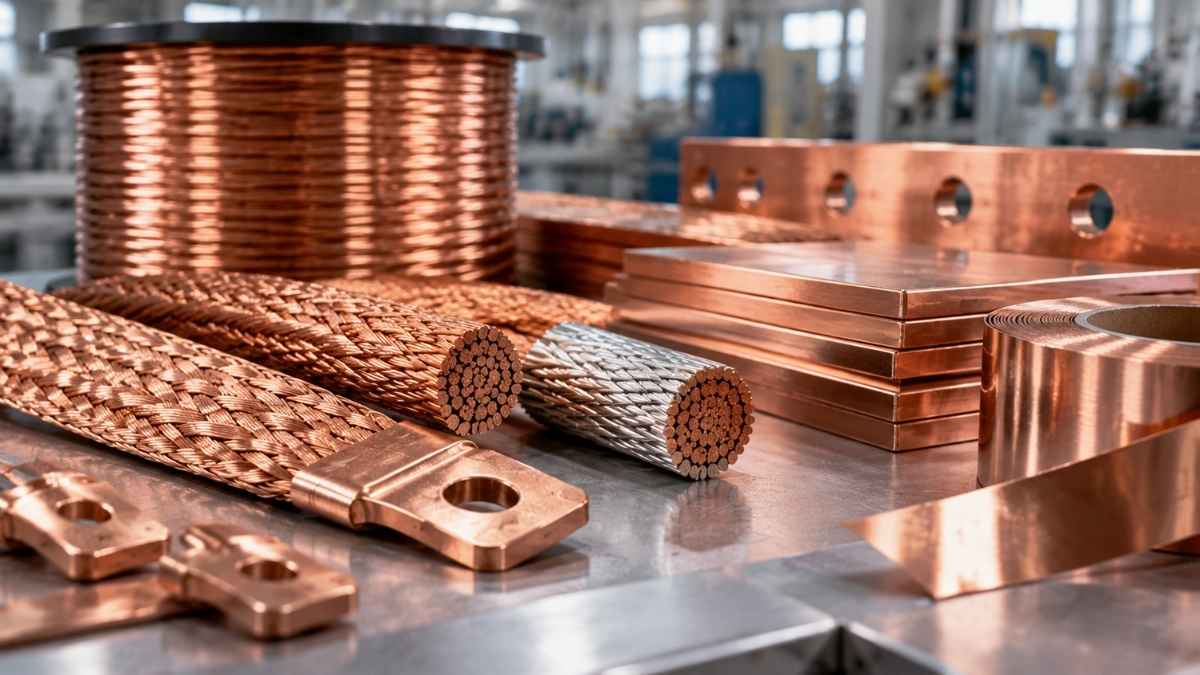
Una trenza flexible de cobre parece un componente simple. Es cobre, agrupado, con terminales. Pero detrás de una trenza que soporta 30 años de flexiones repetidas en un armario eléctrico, o que conduce 2.000 A en el embarrado de una subestación sin punto caliente, hay siete pasos de proceso encadenados en los que cada decisión — calibre del hilo, sentido de trenzado, tipo de terminación — tiene consecuencias directas sobre el comportamiento en servicio.
Este artículo describe el proceso completo, tal como se ejecuta en una fábrica europea, y las variables técnicas que se controlan en cada fase.
Materia prima: alambre de cobre C1100
El punto de partida es alambre de cobre electrolítico C1100 (Cu-ETP) suministrado en bobinas de gran capacidad. La materia prima llega en calibres estándar — normalmente entre 8 y 10 mm de diámetro — y se somete a inspección de entrada: certificado de composición (99,90% Cu mínimo), verificación de conductividad (100% IACS), inspección visual de superficie y ensayo de tracción para confirmar el estado metalúrgico.
Cuando la aplicación lo requiere, el alambre se especifica estañado de origen: recubierto por inmersión en baño de estaño con un espesor típico de 2–5 μm. El estañado se puede aplicar sobre alambre grueso antes del trefilado o sobre el hilo final, cada opción tiene ventajas y compromisos que se deciden según normativa del cliente.
Paso 1 — Trefilado del alambre
El alambre grueso de partida no sirve para trenzar directamente. Hay que reducirlo hasta el calibre del hilo individual — típicamente entre 0,10 mm y 0,50 mm según la aplicación — haciéndolo pasar por una serie de hileras de diamante o carburo de tungsteno con orificios de diámetro progresivamente menor.
El trefilado se realiza en máquinas multipasos (trefiladoras de 15 a 25 pasos) con refrigeración continua por emulsión. Cada paso reduce la sección un 15–20% y endurece el material por deformación plástica. Al final del proceso, el cobre está trabajado en frío y ha perdido ductilidad — necesita un tratamiento posterior.
Paso 2 — Recocido de los hilos
Los hilos trefilados se someten a un recocido en horno continuo o de campana, en atmósfera controlada (nitrógeno o gas de cracking) para evitar oxidación. Las temperaturas están en el rango 400–600 °C durante tiempos calculados para conseguir la ductilidad final requerida.
El recocido restaura la estructura cristalina del cobre, elimina el endurecimiento por deformación y devuelve la elongación al 30–50%. Este paso es el que hace posible que la trenza final tolere cientos de miles de ciclos de flexión sin fisurar.
Paso 3 — Cableado o cordonado
Los hilos individuales recocidos se agrupan en pequeños haces — llamados «hebras» o «cordones» — mediante máquinas cableadoras. Un cordón típico agrupa entre 7 y 37 hilos con un paso de cableado calculado (longitud de hélice por vuelta) que determina la flexibilidad y la compactación del haz.
El paso de cableado es una variable crítica. Un paso corto da mayor flexibilidad pero reduce la sección efectiva porque los hilos recorren más camino. Un paso largo da más sección efectiva pero menos flexibilidad. Para conexiones equipotenciales en cuadros se prefieren pasos cortos; para trenzas de gran sección con poca flexión, pasos largos.
Paso 4 — Trenzado
Los cordones se llevan a la trenzadora, que es la máquina que da nombre al producto. Una trenzadora industrial dispone de husos rotativos (típicamente 16, 24, 32 o 48 husos) que llevan cada uno una bobina de cordón. Los husos giran en dos sentidos opuestos formando un tejido helicoidal cruzado alrededor de un eje central.
Del trenzado dependen tres características finales:
- Densidad de trenzado, medida en cruces por centímetro. A mayor densidad, más compacta y estable dimensionalmente la trenza, pero también más rígida.
- Ángulo de trenzado, que determina la relación entre longitud de trenza y longitud de hilo empleado.
- Sentido de trenzado (S o Z, según la inclinación), que puede ser relevante en aplicaciones con torsión.
Paso 5 — Conformado a la geometría final
La trenza sale de la trenzadora con sección circular. Para muchas aplicaciones esa geometría es la definitiva — es la construcción típica de las trenzas redondas.
Cuando el cliente necesita otra geometría, la trenza pasa por un proceso de conformado:
- Aplanado por rodillos para obtener trenzas planas, con relación anchura/espesor entre 3:1 y 10:1
- Cuadrado por rodillos formadores para producir trenzas cuadradas apilables
- Tubular con núcleo interno hueco para trenzas espiroidales con alta flexibilidad multiaxial
El conformado se ejecuta en frío y añade un cierto endurecimiento residual que debe compensarse en el dimensionado.
Paso 6 — Terminación: soldadura, prensado o fundido de terminales
La trenza sin terminales apenas tiene aplicación práctica. Los extremos deben conectorizarse para poder atornillarse al bus, al equipo o al elemento receptor. Existen tres técnicas principales:
Prensado (crimpado). Un terminal de cobre — típicamente estañado — se coloca sobre el extremo pelado de la trenza y se compacta mediante prensa hexagonal o cuadrada. El terminal deforma mecánicamente los hilos hasta conseguir contacto íntimo. Es el método más rápido y económico y cubre la mayoría de aplicaciones industriales estándar.
Soldadura por resistencia o inducción. Se aporta calor localizado al conjunto trenza + terminal hasta que un aporte de estaño o soldadura de plata funde y crea unión metalúrgica. Es más lento, pero da una unión de menor resistencia eléctrica y sin riesgo de aflojamiento con vibraciones.
Fundido de terminal (cold welding / fusión). En trenzas de sección elevada, los hilos del extremo se funden entre sí formando un bloque sólido que actúa como terminal integrado. Se puede posteriormente mecanizar o taladrar. Da la mínima resistencia de contacto posible y se especifica en conexiones especiales de alta corriente.
Paso 7 — Aislamiento y protección (opcional)
Cuando la aplicación lo requiere, la trenza terminada se aísla con manguera termorretráctil, tubo de PVC, silicona o materiales específicos según la clase térmica exigida. Es el proceso de fabricación de las conexiones aisladas y de las trenzas para entornos con contacto humano o riesgo de arco.
Para aplicaciones EMC, se pueden fabricar trenzas de apantallamiento donde la propia trenza se instala como blindaje sobre un cable existente.
Paso 8 — Control de calidad y ensayos
Cada lote fabricado pasa por ensayos antes de despacharse. Los ensayos habituales son:
- Resistencia eléctrica medida en microohmios entre terminales, comparada con el valor teórico según sección y longitud
- Ensayo de tracción del conjunto trenza-terminal, con carga mínima según norma aplicable
- Ensayo de flexión en ciclos repetidos para trenzas destinadas a aplicaciones dinámicas
- Ensayo de calentamiento por paso de corriente nominal, verificando que la temperatura estabilizada no supera límites
- Inspección visual y dimensional del 100% del lote
Bajo pedido se emiten certificados con los resultados individuales de cada trenza — obligatorio en ferroviario, defensa y algunas aplicaciones de energía.
Normativas aplicables
Las trenzas flexibles de cobre se fabrican y ensayan según diversas normas según el sector:
- UNE-EN 13600 — Cobre y aleaciones de cobre. Alambre de cobre para usos eléctricos
- UNE-EN 60228 — Conductores de cables aislados
- NF C 20-540 — Norma francesa aplicable en ferroviario
- DIN 46440 / 46441 — Terminales de cable prensados
- NFF 61-020 — Ferroviario francés
Preguntas frecuentes
¿Cuánto tiempo dura una trenza flexible de cobre en servicio?
En condiciones nominales y con dimensionado correcto, una trenza flexible tiene vida útil equivalente a la del equipo donde se instala — 20 a 40 años son valores habituales en armarios eléctricos y subestaciones.
¿Se puede reparar una trenza dañada?
Se puede sustituir el terminal si está deteriorado. Si la trenza tiene fisuras o hilos rotos por fatiga, se sustituye entera — no es reparable.
¿Qué diferencia hay entre trenza y cable flexible?
Una trenza tiene los hilos tejidos en cruzado helicoidal (construcción de «trenzadora»). Un cable flexible tiene los hilos cableados en hélice paralela (construcción de «cableadora»). La trenza es más compacta y estable dimensionalmente; el cable flexible es más flexible por unidad de sección.
¿Por qué algunas trenzas son estañadas y otras no?
El estañado protege el cobre de la oxidación y facilita el estaño de terminación. Se especifica en ambientes con humedad, atmósfera salina o compuestos sulfurados. En instalaciones interiores en ambiente seco, el cobre desnudo cumple sin problema.
¿Se pueden fabricar trenzas a medida?
Sí. Sección, longitud, tipo de terminal, aislamiento y acabado son personalizables. En Masfarné se fabrica bajo pedido según pliego técnico del cliente.
Cierre y siguiente paso
Detrás de cada trenza flexible hay ocho pasos de proceso donde una decisión técnica correcta se traduce en un componente que dura décadas, y una decisión incorrecta en una avería temprana. En Masfarné llevamos más de 40 años fabricando trenzas flexibles y conexiones especiales bajo pliego técnico, con controles individuales por lote y capacidad de personalización completa.
¿Necesitas una trenza flexible fabricada a medida? Cuéntanos tu proyecto


